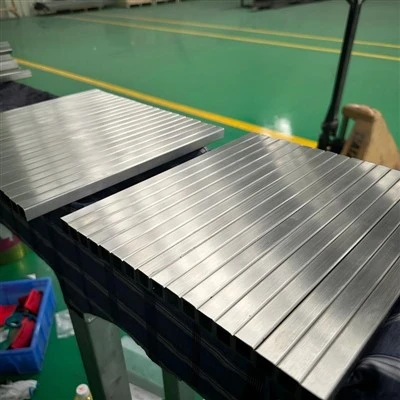
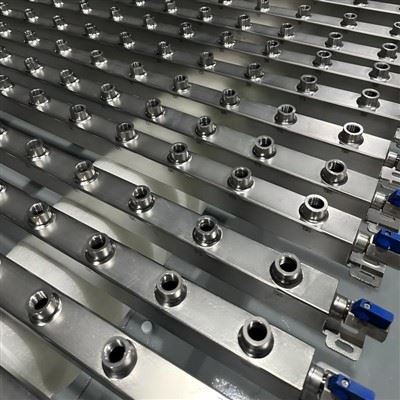
यह कैसे सुनिश्चित करें कि 316 लिक्विड कूलिंग पाइप पहली कोशिश में हीलियम रिसाव परीक्षण पास कर ले
यह कैसे सुनिश्चित करें कि 316 लिक्विड कूलिंग पाइप पहली कोशिश में हीलियम रिसाव परीक्षण पास कर ले
एक 316 तरल शीतलन पाइप हीलियम को 10⁻⁹ mbar·L/s पर तभी रखता है जब गेज चालू करने से पहले तीन चीजें सही होती हैं: आंतरिक सतह में कोई फंसा हुआ कण नहीं होता है, वेल्ड को पैच के बजाय एक योग्य प्रक्रिया द्वारा बंद किया जाता है, और ट्यूब को सूखा और सही ढंग से शुद्ध किया गया है। अधिकांश प्रथम-प्रयास विफलताओं का निर्णय प्रक्रिया नियंत्रण में कई दिन पहले किया जाता है - रिसाव डिटेक्टर पर नहीं।
इसे प्रतिदिन चलाने वाली दुकान में हीलियम रिसाव का परीक्षण इस तरह दिखता है। खाली पाइप के बाहर हीलियम का छिड़काव किया जाता है; अंदर पर एक मास स्पेक्ट्रोमीटर किसी भी ट्रेसर को पंजीकृत करता है जो इसके माध्यम से निचोड़ता है। 5×10⁻⁷ mbar·L/s पर सुई सपाट रहती है। 1×10⁻⁶ mbar·L/s पर आपके पास एक रिसाव है जो तीन महीने बाद लाइव सीडीयू रैक में शीतलक हानि के रूप में दिखाई देगा। डिटेक्टर कभी भी रिसाव पैदा नहीं करता. यह केवल एक को प्रकट करता है।
यह मुख्य थीसिस है: प्रथम-पास हीलियम रिसाव परीक्षण एक विनिर्माण डिजाइन परिणाम है, परीक्षण के बाद का विचार नहीं। नीचे चार चर हैं जो परिणाम तय करते हैं - सतह, वेल्ड, सुखाने और पता लगाने की विधि - जिसके बाद आपके अगले लॉट पर चलने की प्रक्रिया होती है।

संदूषक और वेल्ड दोष प्रथम-प्रयास की विफलता का कारण क्यों बनते हैं?
किसी भी असफल हीलियम परीक्षण में पहला संदिग्ध छेद नहीं होता है। यह सतह में फंसी गैस का धीमी गति से निकलना है।
पारंपरिक औद्योगिक टयूबिंग अक्सर Ra 1.6 μm या उससे अधिक मोटे तापमान पर समाप्त होती है। उस खुरदरेपन पर, पॉलिशिंग यौगिक अवशेष, काटने वाला तरल पदार्थ, और वायुजनित धूल बोर के साथ सूक्ष्म दरारों में बैठ जाते हैं। वैक्यूम के तहत पाइप उन अवशेषों को घंटों तक बाहर निकालता है, और स्पेक्ट्रोमीटर उस बढ़ती पृष्ठभूमि को रिसाव के रूप में पढ़ता है। प्रथम-पास परिणाम का पीछा करने वाले खरीदारों को बार-बार पता चलता है कि रिसाव डिटेक्टर सही था और सतह साफ नहीं थी।
तरल शीतलन कर्तव्य के लिए सतह का लक्ष्य 0.4 μm से कम या उसके बराबर रा तक चला जाता है, जो अनुक्रम में पॉलिशिंग, पिकलिंग और निष्क्रियता के माध्यम से पहुंचा जाता है। तीन प्रक्रिया निर्णय आपको वहां ले जाते हैं:
- आंतरिक खुरदरापन बोर पर नियंत्रित होता है, बाहरी व्यास पर नहीं, क्योंकि शीतलक केवल प्रवाह पथ को छूता है।
- पिकलिंग और पैसिवेशन पॉलिशिंग से पहले के बजाय उसके बाद आते हैं, पॉलिशिंग के पीछे छूटने वाली मुक्त-लोहे की परत को हटा देते हैं।
- प्रत्येक ट्यूब को अंतिम सफाई के तुरंत बाद दोनों बंदरगाहों पर ढक दिया जाता है, ताकि पैकिंग या परिवहन के दौरान कण दोबारा प्रवेश न कर सकें।
पेबैक मापने योग्य है. एक चिकना बोर कम जगहें छोड़ता है जहां कण जमा होते हैं, इसलिए शीतलक सर्किट बहने के बजाय महीनों के निरंतर संचालन के दौरान स्थिर रहता है। यहां नमूना गुणवत्ता से अधिक बैच स्थिरता मायने रखती है: एक खरीदार जिसके साथ हम काम करते हैं, उसने पारित किए गए नमूनों को स्वीकार कर लिया था, फिर बाहरी व्यास, दीवार की मोटाई और बंदरगाह के आयाम उत्पादन बैचों में अलग-अलग पाए गए, और साइट पर मॉड्यूल को फिर से काम करना पड़ा। नमूने साबित करते हैं कि एक प्रक्रिया मौजूद है। केवल बैच नियंत्रण ही इसे दोहराता साबित करता है।
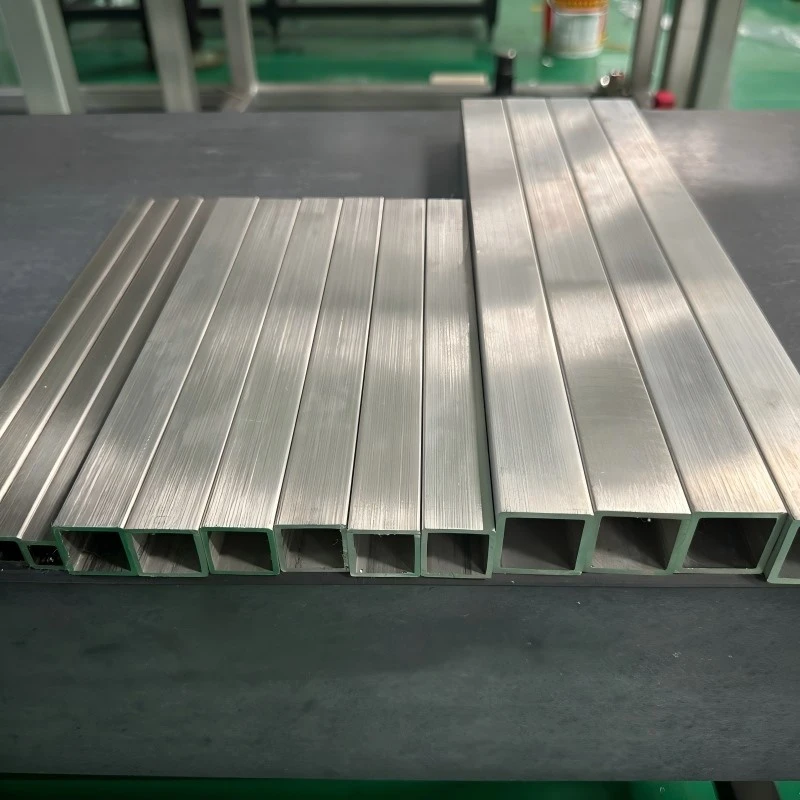
वेल्डिंग की गुणवत्ता और सामग्री ग्रेड लीक-टेस्ट विश्वसनीयता कैसे निर्धारित करते हैं
हीलियम परीक्षण वेल्ड सुदृढ़ता का पुरस्कार देता है। यह किसी भी ऐसी प्रक्रिया को दंडित करता है जो किसी दोष को ख़त्म करने के बजाय उसे छिपाती है।
कक्षीय वेल्डिंग 316 तरल शीतलन पाइप कनेक्शन के लिए पसंद की प्रक्रिया है क्योंकि चाप नियंत्रित मापदंडों के तहत एक निश्चित जोड़ के चारों ओर घूमता है - वर्तमान, यात्रा गति, परिरक्षण गैस प्रवाह और चाप अंतराल प्रति पास दर्ज किए जाते हैं। हाथ की वेल्डिंग ऑपरेटर की स्थिरता पर निर्भर करती है; कक्षीय वेल्डिंग कार्यक्रम पर निर्भर करती है। यह अंतर पूरी परिधि के चारों ओर लगातार प्रवेश के रूप में दिखाई देता है, जिसमें जोड़ के एक तरफ कोई पतला खंड नहीं बचा है।
चाइना सुपर टेक आईएसओ 3834 के तहत वेल्डिंग गुणवत्ता प्रबंधन चलाता है, जो वेल्डिंग गुणवत्ता आवश्यकताओं के लिए अंतरराष्ट्रीय मानक है, जो प्रक्रिया योग्यता, ऑपरेटर योग्यता और वेल्ड निरीक्षण रिकॉर्ड को नियंत्रित करता है। एक खरीदार के लिए व्यावहारिक अर्थ यह है कि ट्यूब 1 पर वेल्ड और ट्यूब 400 पर वेल्ड एक ही योग्य प्रक्रिया से आता है, न कि दो अलग-अलग जोड़ी हाथों से।
सामग्री का चयन विश्वसनीयता भार के दूसरे भाग को वहन करता है। वर्षों से चल रहे एक बंद-लूप तरल शीतलन प्रणाली के लिए, वह प्रतिरोध निर्धारित करता है कि क्या बोर सुचारू रहता है या आरंभ स्थल विकसित करता है।
| निर्णय बिंदु | कमज़ोर डिफ़ॉल्ट | हीलियम-परीक्षणित पाइप के लिए विश्वसनीय डिफ़ॉल्ट |
|---|---|---|
| वेल्ड प्रक्रिया | मैनुअल टीआईजी, ऑपरेटर-निर्भर | रिकॉर्ड किए गए मापदंडों के साथ कक्षीय वेल्डिंग, आईएसओ 3834 प्रबंधित |
| बोर खत्म | रा 1.6 μm वाणिज्यिक फ़िनिश | रा पॉलिश + अचार + पैसिवेशन के बाद 0.4 μm से कम या उसके बराबर |
| सामग्री ग्रेड | लागत के लिए 304 | 316एल जहां क्लोराइड या लंबे समय तक शीतलक एक्सपोजर मौजूद है |
| निरीक्षण | दृश्य + स्पॉट जांच | शिपमेंट से पहले 100% रिसाव निरीक्षण |
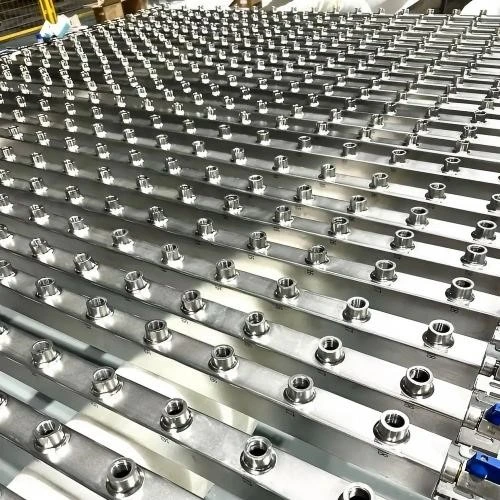
डिटेक्टर चलने से पहले सुखाने और शुद्ध करने से परीक्षण का परिणाम कैसे तय होता है
ध्वनि पाइप के लीक होने का सबसे आम कारण अवशिष्ट नमी है।
किसी दरार या मृत आयतन में पानी निर्वात के तहत धीरे-धीरे वाष्पित हो जाता है। मास स्पेक्ट्रोमीटर हीलियम ट्रेसर से जल वाष्प को अलग नहीं कर सकता है, इसलिए एक गीला पाइप एक पृष्ठभूमि संकेत उत्पन्न करता है जो रिसाव की नकल करता है। सुधार परीक्षण से पहले होता है, उसके दौरान नहीं:
- ट्यूब को सूखी नाइट्रोजन के साथ दबाव में शुद्ध करें और दोनों दिशाओं में पूरी लंबाई से नमी को विस्थापित करने के लिए पर्याप्त उच्च प्रवाह करें।
- पृष्ठभूमि दर को कम करने और स्थिर करने के लिए पर्याप्त समय तक वैक्यूम के नीचे रखें - डिटेक्टर रीडिंग स्थिर होनी चाहिए, बहती नहीं।
- उत्पादन लॉट से ठीक पहले प्रमाणित हीलियम रिसाव मानक के अनुसार जांच करें, ताकि उपकरण की आधार रेखा अनुमान के बजाय ज्ञात हो।
- निर्दिष्ट अस्वीकृति सीमा पर परीक्षण करें, और पास/असफल टिक के बजाय प्रति ट्यूब मूल्य रिकॉर्ड करें।
चरण 3 को छोड़ना वह जगह है जहां छोटी दुकानों में पहले प्रयास अक्सर विफल हो जाते हैं। एक अनकैलिब्रेटेड उपकरण आपको यह नहीं बता सकता कि पाइप लीक हुआ या डिटेक्टर भटक गया।
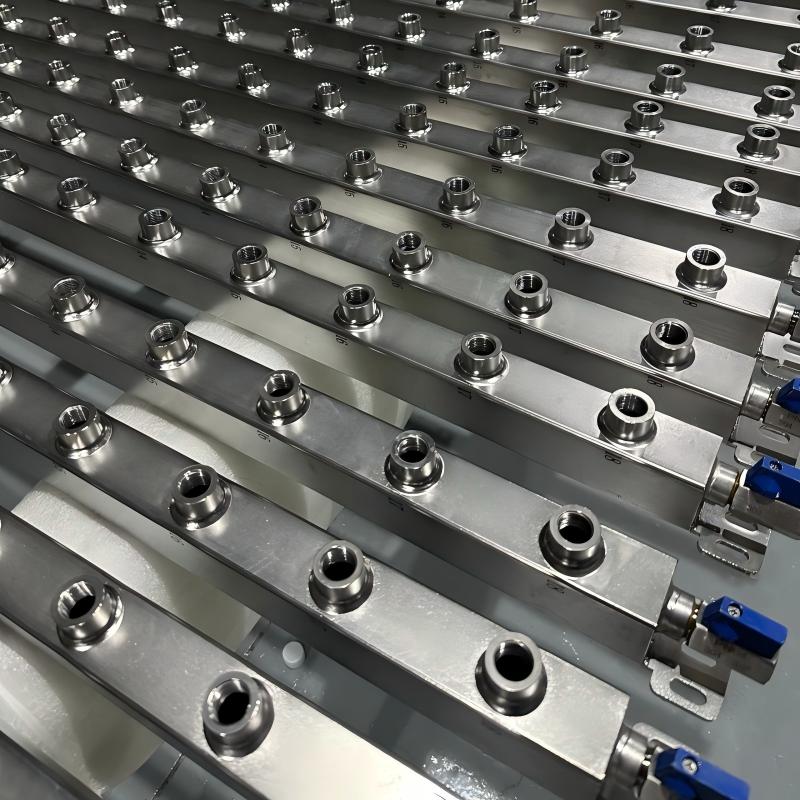
कौन सा उत्पादन नियंत्रण प्रथम-पास परिणाम को दोहराने योग्य बनाता है
एक भी साफ़ लॉट साबित करता है कि एक प्रक्रिया काम कर सकती है। स्वच्छ लॉट का शिपमेंट यह साबित करता है कि आपूर्तिकर्ता इसे चला सकता है।
एकीकृत विनिर्माण से अंकगणित बदल जाता है। जब कच्चे माल का निरीक्षण, ट्यूब निर्माण, वेल्डिंग, सतह का उपचार, मशीनिंग, निरीक्षण और असेंबली एक ही छत के नीचे होती है, तो रिसाव डिटेक्टर पर खोजे जाने के बजाय पैरामीटर परिवर्तन अगले स्टेशन पर दिखाई देता है। यह तब मायने रखता है जब शेड्यूल पहले से ही व्यस्त हो। एक अमेरिकी डेटा-सेंटर विस्तार के लिए अतिरिक्त 2,000 मीटर डीएन 200 316 लिक्विड कूलिंग पाइप, साथ ही 24 कस्टम बेंड, 48 फ्लैंज और कनेक्टिंग फिटिंग के एक बैच की आवश्यकता होती है, जो सभी अनुमोदित चित्रों से मेल खाते हैं। ऑर्डर उत्पादन और निरीक्षण के माध्यम से चला और 72 घंटों के भीतर समुद्री माल ढुलाई की व्यवस्था की गई - क्योंकि सामग्री सत्यापन, आयामी जांच, वेल्ड निरीक्षण और रिसाव परीक्षण अनुक्रमिक इन-हाउस चरण थे, न कि बाहरी विक्रेताओं की श्रृंखला।
क्षमता कार्यक्रम का समर्थन करती है। 12,000 टन का वार्षिक स्टेनलेस स्टील पाइप उत्पादन, 11 वर्षों से अधिक का विनिर्माण, और 20 से अधिक देशों में निर्यात का मतलब है लाइन खाली होने की प्रतीक्षा करने के बजाय मौजूदा उत्पादन में दोबारा ऑर्डर स्लॉट देना। उस DN200 कार्य के बारे में खरीदार के स्वयं के सारांश ने इसे स्पष्ट रूप से रखा: विश्वसनीय पाइप गुणवत्ता और उत्तरदायी परियोजना समर्थन उतना ही मायने रखता है जितना कि पाइप। उन्होंने यह भी कहा कि स्पष्ट संचार और भरोसेमंद ऑर्डर समन्वय एक इंजीनियरिंग प्रोजेक्ट के उत्पाद जितना ही महत्वपूर्ण है।
हीलियम-परीक्षणित तरल शीतलन कार्य के लिए, पुनरावृत्ति वह है जो एक खरीद आदेश वास्तव में खरीदता है। एक आपूर्तिकर्ता जो आउटगैसिंग कंट्रोल, ऑर्बिटल वेल्डिंग, ड्राई पर्ज और एक कैलिब्रेटेड डिटेक्टर को मानक चरणों के रूप में चलाता है, वह पहला प्रयास पास कर लेगा क्योंकि निर्णय लेने के लिए कुछ भी नहीं बचा है।
सबसे बड़ी चिंता नमूना गुणवत्ता नहीं है, बल्कि यह है कि क्या प्रत्येक बैच समान मानक बनाए रख सकता है।
यह सप्लायर के खिलाफ परीक्षण करने की सजा है। बैच रिकॉर्ड माँगें, नमूना फ़ोटो नहीं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: 316 तरल शीतलन पाइप के लिए किस रिसाव दर को पास के रूप में गिना जाता है?
ए: पास सीमा सिस्टम विनिर्देश द्वारा निर्धारित की जाती है, आमतौर पर सीडीयू-ड्यूटी सर्किट के लिए 1×10⁻⁶ एमबार·एल/एस या सख्त। संख्या स्वयं विधि से कम मायने रखती है: डिटेक्टर को लॉट से पहले प्रमाणित हीलियम रिसाव मानक के अनुसार कैलिब्रेट किया जाना चाहिए, और मापा मूल्य प्रति ट्यूब दर्ज किया जाना चाहिए। रिकॉर्ड किए गए मूल्य के बिना पास/असफल टिक का बाद में ऑडिट नहीं किया जा सकता है।
प्रश्न: क्या कोई पाइप हाइड्रोस्टैटिक परीक्षण पास कर सकता है और फिर भी हीलियम रिसाव परीक्षण में विफल हो सकता है?
उत्तर: हाँ. हाइड्रोस्टैटिक परीक्षण पानी के साथ दबाव बनाता है और गंभीर रिसाव और संरचनात्मक कमजोरी का पता लगाता है। हीलियम परीक्षण एक मास स्पेक्ट्रोमीटर के साथ वैक्यूम के तहत संचालित होता है और परिमाण के कई ऑर्डर कम दरों पर ट्रेसर प्रवाह का पता लगाता है। बारीक सरंध्रता पथ वाला एक वेल्ड पानी का दबाव बनाए रख सकता है और फिर भी हीलियम छोड़ सकता है। तरल शीतलन प्रणालियों के लिए जहां शीतलक हानि का मतलब डाउनटाइम है, हीलियम विधि वह है जो विफलता मोड से मेल खाती है।
प्रश्न: क्या आंतरिक सतह खुरदरापन Ra 0.4 μm से कम या उसके बराबर वास्तव में हीलियम रिसाव परीक्षण को प्रभावित करता है?
उत्तर: यह पृष्ठभूमि पढ़ने को प्रभावित करता है, जिसके विरुद्ध परीक्षण मापता है। एक खुरदरा बोर पॉलिशिंग अवशेषों, तरल पदार्थ और कणों को सूक्ष्म दरारों में फंसा देता है; वैक्यूम के तहत उन अवशेषों से गैस निकलती है और स्पेक्ट्रोमीटर बढ़ते सिग्नल को पंजीकृत करता है जो रिसाव जैसा दिखता है। पॉलिश, अचार और पैसिवेशन के माध्यम से 0.4 माइक्रोमीटर से कम या उसके बराबर रा पर बोर खुरदरापन को नियंत्रित करने से फंसी हुई अधिकांश इन्वेंट्री हटा दी जाती है और पृष्ठभूमि को सपाट रखा जाता है।
प्रश्न: हीलियम परीक्षण से पहले 316 तरल शीतलन पाइप को कितने समय तक शुद्ध किया जाना चाहिए?
उत्तर: सूखी नाइट्रोजन से तब तक शुद्ध करें जब तक नमी पूरी लंबाई के साथ विस्थापित न हो जाए, फिर वैक्यूम के नीचे रखें जब तक कि डिटेक्टर बहाव के बजाय पृष्ठभूमि पठारों तक न पहुंच जाए। सटीक अवधि ट्यूब की लंबाई, दीवार की मोटाई और परिवेश की आर्द्रता पर निर्भर करती है - 6,000 मिमी की लंबाई एक छोटे मोड़ की तुलना में अधिक नमी रखती है। नियंत्रण उपाय पठार है: यदि रीडिंग अभी भी गिर रही है, तो शुद्धिकरण समाप्त नहीं हुआ है।
प्रश्न: हीलियम-परीक्षणित तरल शीतलन पाइप ऑर्डर के साथ कौन से दस्तावेज़ होने चाहिए?
ए: आईएसओ 3834 के तहत ताप संख्या, वेल्ड प्रक्रिया और ऑपरेटर योग्यता रिकॉर्ड, आयामी निरीक्षण रिपोर्ट, सतह खुरदरापन माप, और कैलिब्रेटेड मानक के खिलाफ प्रति-ट्यूब रिसाव परीक्षण मूल्यों का पता लगाने योग्य सामग्री प्रमाण पत्र का अनुरोध करें। ISO 9001 और ISO 3834 सिस्टम चलाने वाला आपूर्तिकर्ता इन्हें नियमित आउटपुट के रूप में उत्पादित कर सकता है। यदि आपके पूछने के बाद ही रिकॉर्ड इकट्ठे किए जाते हैं, तो प्रक्रिया नियंत्रित नहीं होती है।
क्या आप वास्तविक प्रक्रिया क्षमता के विरुद्ध ड्राइंग की जांच करने के लिए तैयार हैं? अपने ट्यूब आयाम, दीवार की मोटाई और रिसाव दर लक्ष्य भेजें - एक इंजीनियर 24 घंटे के भीतर व्यवहार्यता मूल्यांकन, बैच नियंत्रण योजना और प्रोटोटाइप समयरेखा के साथ उत्तर देता है। प्रोटोटाइप लॉट 7-10 दिनों में शिप हो जाते हैं।